Trang chủ / Tin tức / Tin tức ngành / Dây EDM cho hàng không vũ trụ: Hướng dẫn cắt chính xác cho các bộ phận quan trọng
Dây EDM cho hàng không vũ trụ: Hướng dẫn cắt chính xác cho các bộ phận quan trọng
Trang chủ / Tin tức / Tin tức ngành / Dây EDM cho hàng không vũ trụ: Hướng dẫn cắt chính xác cho các bộ phận quan trọng
Dây EDM cho hàng không vũ trụ: Hướng dẫn cắt chính xác cho các bộ phận quan trọng
2026-09-15
Cửa hàng của bạn nhận được một lô tấm khóa cánh tuabin Inconel 718, một chồng vòng đệm chống cháy bằng titan và một bộ miếng chèn D2 cứng cho khuôn rèn thiết bị hạ cánh. Bản vẽ yêu cầu dung sai biên dạng trong phạm vi ±0,005 mm, độ hoàn thiện bề mặt tốt hơn Ra 0,8 μm và lớp đúc lại không có vết nứt nhỏ. Lịch trình sản xuất cho bạn bảy ngày.
Những yêu cầu như thế này là lý do tại sao EDM dây lại chiếm một vị trí ổn định như vậy trong sản xuất hàng không vũ trụ. Dây EDM - còn được viết là EDM cắt dây hoặc WEDM - loại bỏ vật liệu có phóng điện được kiểm soát trong chất lỏng điện môi, do đó độ cứng và độ bền của phôi không giới hạn quá trình theo cách chúng hạn chế phay hoặc mài. Những vật liệu khó hoặc không thể cắt bằng dụng cụ cắt cạnh vẫn có thể được cắt thành biên dạng hoàn thiện. Các cửa hàng hàng không vũ trụ đã dựa vào quy trình này trong nhiều thập kỷ để tạo ra các khe cây linh sam, tính năng làm mát, giá đỡ chính xác, vòng đệm và vỏ có thành mỏng, nơi không thể chấp nhận được các gờ, độ lệch của dụng cụ và quá trình mài.
Hướng dẫn này đề cập đến cách thức hoạt động của quy trình đối với các vật liệu hàng không vũ trụ, trong đó có các giới hạn thực tế về dung sai, độ hoàn thiện bề mặt và tính toàn vẹn bề mặt, loại máy nào đáng được xem xét đối với một dòng bộ phận nhất định và những điều cần xác minh trước khi bạn đặt hàng - bao gồm cả việc kiểm tra cắt trên vật liệu của riêng bạn.
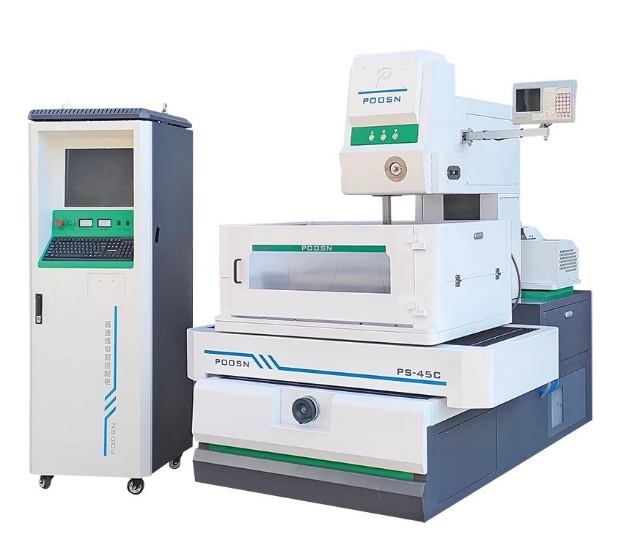
Máy EDM dây tốc độ trung bình dòng POOSN PSC — cắt nhiều đường cho các bộ phận và dụng cụ chính xác.
Kết luận chính: Dây EDM đáng được đánh giá bất cứ khi nào độ cứng, dung sai chặt chẽ và tính toàn vẹn bề mặt đều phải được đáp ứng trên cùng một bộ phận. Phần còn lại của hướng dẫn này sẽ đề cập đến đặc tính của vật liệu, giới hạn dung sai và độ hoàn thiện, lựa chọn máy và những điều cần kiểm tra trước khi đặt hàng.
Tại sao dây EDM được sử dụng cho các thành phần hàng không vũ trụ
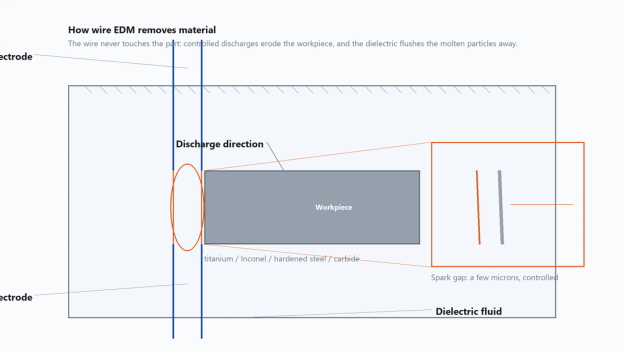
Dây EDM tạo ra mỗi lần phóng điện giữa điện cực dây mỏng có điện và phôi, với vùng cắt ngập trong (hoặc được xả bằng) chất lỏng điện môi. Dây không bao giờ chạm vào bộ phận, khe hở tia lửa được giữ trong phạm vi vài micron và chất điện môi mang các hạt nóng chảy đi. Bởi vì lực cắt về cơ bản bằng 0 nên thành mỏng không bị uốn cong, các chi tiết mỏng manh không bị rách và không có dụng cụ cạnh nào có thể sứt mẻ hoặc gãy. Đây là điều làm cho máy EDM dây CNC trở nên phù hợp một cách tự nhiên đối với các bộ phận có thể bị biến dạng dưới tải trọng cơ học.
Bốn đặc điểm quan trọng nhất trong công việc hàng không vũ trụ:
Độ cứng của vật liệu không phải là rào cản. Có thể cắt một miếng chèn bằng thép công cụ được làm cứng hoàn toàn, vỏ Inconel đúc và miếng đệm mài mòn cacbua thiêu kết trên cùng một máy; những thay đổi là tốc độ cấp liệu có thể đạt được chứ không phải tính khả thi.
Vùng ảnh hưởng nhiệt mỏng. Vì mỗi lần phóng điện chỉ kéo dài vài micro giây và chất điện môi làm nguội bề mặt ngay lập tức nên lớp bị ảnh hưởng mỏng hơn nhiều so với cắt bằng laser hoặc plasma.
Không có gờ cơ học. Lớp đúc lại đồng nhất dọc theo đường viền và có thể được kiểm soát bằng đường cắt thay vì hoàn thiện bằng tay.
Cắt ngăn xếp là thực tế. Một số tấm mỏng có thể được kẹp lại với nhau và cắt thành một chồng, giúp tăng năng suất cho các tấm đệm và miếng chêm.
Đối với mỗi bộ phận mới, việc lập kế hoạch sản xuất hàng không vũ trụ sẽ tiến hành so sánh quy trình sản xuất hoặc mua và sản xuất. Sự so sánh phổ biến nhất là EDM dây với phay CNC, cắt laser và tia nước mài mòn cho cùng một hình dạng.
Dây EDM loại bỏ vật liệu như thế nào: điện cực dây không bao giờ chạm vào phôi và chất điện môi mang các hạt nóng chảy đi.
Kết luận chính: Dây EDM được chọn cho ngành hàng không vũ trụ khi ưu tiên là lực cắt bằng 0, vùng chịu nhiệt mỏng, cạnh không có gờ và khả năng cắt chồng các bộ phận mỏng trong một thiết lập.
Vật liệu hàng không vũ trụ Thích hợp cho dây EDM
Sản xuất hàng không vũ trụ sử dụng một nhóm hợp kim hiệu suất cao và hầu hết chúng đều khó gia công bằng các phương pháp thông thường: hợp kim titan, siêu hợp kim gốc niken, thép cường độ cao, vật liệu dụng cụ cacbua và hợp kim khung máy bay nhôm. Mỗi nhóm hoạt động khác nhau trong khoảng cách EDM và những khác biệt đó ảnh hưởng đến tốc độ tiến dao, độ căng dây và cài đặt xả nước. Máy EDM cắt kim loại không phụ thuộc vào lưỡi cắt nên độ cứng không cản trở nó — nhưng độ dẫn nhiệt, điểm nóng chảy và cách vật liệu đông đặc lại vẫn định hình kết quả.
Bảng dưới đây tóm tắt cách các vật liệu này thường phản ứng trên thiết bị WEDM tốc độ trung bình và tốc độ cao bằng cách sử dụng điện cực dây molypden và các thông số cắt tiêu chuẩn.
Hành vi điển hình của vật liệu hàng không vũ trụ phổ biến trong dây EDM
Chất liệu
Sử dụng hàng không vũ trụ
Tình trạng điển hình
Hành vi trong vết cắt
Hợp kim titan Ti-6Al-4V
Giá đỡ khung máy bay, phớt chống cháy, ốc vít
Ủ hoặc xử lý nhiệt, HRC 30-36
Cắt sạch ở tốc độ vừa phải; kết thúc tốt với nhiều vết cắt; xả nước là rất quan trọng để rửa sạch các hạt titan.
Siêu hợp kim gốc niken Inconel 718
Đĩa tuabin, vỏ, vòng đệm
Dung dịch được xử lý và lão hóa, HRC 36-44
Chậm hơn thép; mật độ dòng điện thấp hơn giúp tránh các vết nứt nhỏ; sử dụng các đường lướt riêng biệt để kiểm soát lớp đúc lại.
Thép công cụ cứng (D2, H13)
Khuôn rèn, dụng cụ cắt, chèn khuôn
Cứng đến HRC 52-62
Cắt nhanh và hoàn thiện tuyệt vời; độ cứng không làm giảm tốc độ nạp liệu.
cacbua vonfram
Dụng cụ cắt, miếng đệm mài mòn, thước đo
Thiêu kết, rất cứng
Chậm; đòi hỏi năng lượng thấp để tránh nứt; dây tốt và công suất thấp mang lại lợi thế tốt nhất.
Nhôm 7075-T6
Xà khung máy bay, giá đỡ, nguyên mẫu
HRC 20-24
Cắt nhanh nhất; đúc lại thấp; thích hợp cho các bộ phận xếp chồng lên nhau.
Thép hợp kim thấp 4340
Thành phần thiết bị hạ cánh
Đã cứng, HRC 40-50
Tốc độ cắt tốt; kết thúc nhất quán; xả tiêu chuẩn hoạt động tốt.
Tốc độ cắt thô tương đối quan trọng đối với việc lập kế hoạch sản xuất. Xếp hạng bên dưới mang tính chất định tính và được đưa ra dưới dạng hướng dẫn lập kế hoạch, không phải là giá trị đo được — kết quả thực tế phụ thuộc vào chiều cao phôi, đường kính dây, điều kiện xả và cài đặt máy phát điện.
Tốc độ cắt thô tương đối của vật liệu hàng không vũ trụ phổ biến trong dây EDM
Chất liệu
Tốc độ cắt thô tương đối
Lý do chính
Nhôm 7075-T6
Nhanh nhất
Độ dẫn nhiệt cao, điểm nóng chảy thấp, xả sạch
Thép hợp kim thấp 4340
Nhanh
Thép dẫn nhiệt đi và xả sạch
Thép công cụ cứng (D2, H13)
Nhanh
Độ cứng không làm giảm tốc độ cấp liệu nhưng bùn phải được xả
Ti-6Al-4V
Trung bình
Độ dẫn nhiệt thấp tập trung nhiệt vào khe hở nên phải giữ ở mức vừa phải để tránh đứt dây
Inconel 718
Chậm
Nhiệt độ nóng chảy cao kết hợp với độ dẫn nhiệt thấp
cacbua vonfram
Chậmest
Cần ít năng lượng để tránh các vết nứt nhỏ ở cạnh
Việc xếp hạng này có những hậu quả thực tế. Một công việc bằng nhôm có thể chạy nhanh hơn nhiều lần so với công việc bằng cacbua tương đương. Những khác biệt tương tự ảnh hưởng đến việc lựa chọn máy: một xưởng cắt hầu hết các siêu hợp kim được hưởng lợi từ khả năng kiểm soát xung tốt và bộ truyền động dây chắc chắn, trong khi một xưởng cắt nhôm và thép có thể chạy các máy đơn giản hơn với công suất cao hơn. Nó cũng giải thích tại sao chiến lược cắt nhiều lần là tiêu chuẩn trong ngành hàng không vũ trụ - lần cắt đầu tiên thiết lập hình dạng và một hoặc hai đường cắt sẽ cải thiện độ hoàn thiện và loại bỏ hầu hết lớp đúc lại. Trên các bộ phận titan và Inconel, những đường cắt này thường là sự khác biệt giữa bộ phận bị từ chối và bộ phận được phê duyệt.
Bốn lưu ý thực tế trước khi cài đặt thông số:
Bột titan từ vết cắt có tính mài mòn; lọc chất điện môi cẩn thận và thay đổi phương tiện lọc theo lịch trình.
Các siêu hợp kim gốc niken có thể cứng lại nếu quá trình cắt bị đình trệ; giữ áp suất xả ổn định và theo dõi điện áp khe hở.
Cacbua nên được cắt bằng dây mới hoặc gần như mới để tránh độ côn do mòn dây.
Đối với các bộ phận bằng nhôm xếp chồng lên nhau, hãy thêm tấm trên cùng thay thế để bảo vệ lớp đầu tiên khỏi hư hỏng khi đi vào dây.
Kết luận chính: Khớp các tham số của bạn với họ hợp kim thay vì với một cài đặt chung duy nhất; siêu hợp kim titan và niken cần năng lượng được kiểm soát và các đường cắt tỉa có kỷ luật, trong khi thép và nhôm có tốc độ tiến dao cao hơn.
Dây EDM vs Phay CNC, Cắt Laser và Tia nước
So sánh EDM dây với quy trình cắt nhiệt và thông thường cho các bộ phận hàng không vũ trụ tiêu biểu
Tiêu chí
Wire EDM
Phay CNC
Cắt Laser
Tia nước mài mòn
hình thành gờ
không có
Phổ biến ở các cạnh
cặn nhỏ
không có
Độ mòn dụng cụ
Dây tiêu thụ; không có dụng cụ cố định
Đáng kể trong hợp kim cứng
Quang học xuống cấp
Mặc vòi phun
Vùng ảnh hưởng nhiệt
Lớp đúc lại mỏng
Tối thiểu
HAZ lớn
không có
Vật liệu cứng
Tuyệt vời
Nghèo đến công bằng
Tốt
Tốt
Tính toàn vẹn của tường mỏng
Tuyệt vời
Nguy cơ lệch hướng
Biến dạng nhiệt
Rủi ro áp lực nước
Cắt ngăn xếp
Có
hiếm khi
Có, but HAZ between layers
Có, but edges flare
Chi phí dụng cụ
Thấp
Cao cho vật liệu cứng
Trung bình
Trung bình
Điều quan trọng trong bảng này không phải là dây EDM thắng mọi dòng. Phay thường nhanh hơn đối với các túi vật liệu mềm lớn và tia nước được ưu tiên cho các tấm rất dày mà độ bóng bề mặt không quan trọng. Dây EDM hoạt động tốt nhất khi bộ phận mỏng, phức tạp, được làm từ vật liệu cứng hoặc được cắt thành chồng trong đó chất lượng cạnh phải giống hệt nhau trên nhiều lớp.
Trong thực tế, các bộ phận hàng không vũ trụ thường được sản xuất bằng cách kết hợp các quy trình. Một bộ phận có thể được xay để loại bỏ vật liệu rời, xử lý nhiệt và sau đó cắt dây thành hình dạng cuối cùng. Lộ trình kết hợp này rút ngắn thời gian chu kỳ và duy trì độ chính xác của các tính năng phụ thuộc vào độ cứng. Do quy trình chạy không cần giám sát sau lần thiết lập đầu tiên nên một người vận hành có thể giám sát một số máy trong giờ thấp điểm, giúp cải thiện việc sử dụng máy.
Kết luận chính: Wire EDM là lựa chọn phù hợp cho các bộ phận mỏng, phức tạp, cứng hoặc cắt chồng; phay và tia nước vẫn là những lựa chọn tốt hơn để loại bỏ vật liệu mềm lớn hoặc các tấm dày mà độ hoàn thiện không quan trọng.
Dung sai, độ hoàn thiện bề mặt và tính toàn vẹn bề mặt
Bản vẽ hàng không vũ trụ kiểm soát ba đặc điểm liên quan đến bề mặt: độ chính xác về kích thước, độ nhám bề mặt và tính toàn vẹn của luyện kim. Dây EDM giải quyết chúng chủ yếu thông qua số lượng đường truyền. Đường chuyền đầu tiên là đường cắt thô; mỗi đường chuyền tiếp theo chạy ở mức năng lượng thấp hơn với độ lệch và cải thiện độ hoàn thiện cũng như loại bỏ hầu hết lớp đúc lại. Hệ thống điều khiển giữ nguyên đường dẫn dây cho mỗi lần truyền, vì vậy những gì thay đổi giữa các lần truyền là năng lượng xung, độ lệch và tốc độ nạp.
Chiến lược đa đường điển hình trên các bộ phận EDM dây hàng không vũ trụ
Vượt qua
Mục đích
Những gì cải thiện
lượt đầu tiên
Loại bỏ phôi nhanh chóng - thiết lập hình dạng
Hình học; lớp đúc lại hiện tại
lượt thứ 2
Bán kết
Loại bỏ hầu hết lớp đúc lại; giảm sự gợn sóng
lượt thứ 3
Kết thúc
Kích thước cuối cùng và độ nhám của nhiều bộ phận bay
Lượt thứ 4 (tùy chọn)
Siêu hoàn thiện
Bịt kín các mặt và các cạnh chịu mỏi
Một bộ phận nhất định cần bao nhiêu đường chuyền và mức độ hoàn thiện nào có thể đạt được, tùy thuộc vào máy, vật liệu, độ cứng của phôi và cài đặt máy phát điện. Đó là lý do tại sao việc kiểm tra cắt trên phôi gia công của chính bạn là cách thực tế để xác nhận điều đó. Để tham khảo, đường cơ sở của loạt sản phẩm được công bố của POOSN là độ chính xác gia công là 0,02 mm, lên tới ±0,012 mm ở lần lặp mới nhất, với độ nhám bề mặt xuống Ra ≤ 1,2 μm.
Tính toàn vẹn bề mặt là yếu tố phân biệt dây EDM hàng không vũ trụ với việc cắt dây thông thường. Lớp đúc lại - lớp màu trắng - là một lớp màng mỏng được đông cứng lại còn sót lại trên mép cắt sau khi trải qua quá trình thô. Trong thực tế công nghiệp, người ta cho rằng vết cắt thô thường để lại lớp trắng khoảng 15 đến 30 μm tùy thuộc vào năng lượng xung; một đường cắt tỉa thường đưa nó xuống dưới khoảng 5 μm và một đường cắt hoàn thiện tốt lại thấp hơn. Nếu lớp đó chứa các vết nứt nhỏ, nó có thể trở thành vị trí bắt đầu mỏi trên đĩa tuabin hoặc giá đỡ kết cấu. Hậu quả thực tế là như nhau bất kể con số chính xác là bao nhiêu: một bộ phận hàng không vũ trụ được chứng nhận thường phải có ít nhất một đường cắt sau khi cắt thô và giới hạn lớp trắng chấp nhận được phải được xác định trong đơn đặt hàng hoặc trên bản vẽ.
Người mua nên yêu cầu đánh giá luyện kim khi quy trình hoặc vật liệu mới đủ tiêu chuẩn. Thực hành tiêu chuẩn là cắt bộ phận, đánh bóng và khắc mặt cắt ngang, kiểm tra cạnh dưới kính hiển vi và ghi lại kết quả. Việc đánh giá trở thành một phần của báo cáo kiểm tra bài viết đầu tiên và được lưu giữ trong suốt thời gian của chương trình.
Cắt côn có ảnh hưởng riêng đến tính toàn vẹn bề mặt. Khi dây chạy ở một góc, đường phóng điện dài hơn ở một bên, điều này làm thay đổi lớp hoàn thiện cục bộ và có thể để lại cạnh xỉn màu hơn ở bán kính bên trong. Máy được thiết kế cho các góc côn lớn giảm thiểu điều này bằng cách giữ các thanh dẫn dây gần phôi và duy trì độ xả đều đặn ở cả hai bên — một chi tiết quan trọng đối với vùng bịt kín góc cạnh và các tính năng tương tự. Trong trường hợp bộ phận yêu cầu góc côn lớn, có thể cần phải có máy WEDM côn lớn; trên các máy tiêu chuẩn, khả năng côn nhỏ hơn nhiều.
Kết luận chính: Lập kế hoạch cho mọi công việc EDM dây hàng không vũ trụ với ít nhất một lần cắt sau khi cắt thô, xác định giới hạn lớp trắng có thể chấp nhận được trên bản vẽ hoặc đơn đặt hàng, đồng thời xác nhận dung sai có thể đạt được và hoàn thành bằng thử nghiệm cắt của chính bạn.
Cách chọn máy EDM dây cho ngành hàng không vũ trụ
Ba loại máy EDM dây phổ biến trong công việc hàng không vũ trụ: EDM dây tốc độ cao, EDM dây tốc độ trung bình và EDM dây côn lớn. Máy tốc độ trung bình thường được coi là một lựa chọn phù hợp cho phần cứng chuyến bay đòi hỏi dung sai chặt chẽ và độ hoàn thiện bề mặt được kiểm soát, vì nó cân bằng độ chính xác, độ hoàn thiện và chi phí vận hành. Máy tốc độ cao vẫn hữu ích cho việc cắt thô, chuẩn bị dụng cụ và tạo mẫu với chi phí thấp hơn. Máy côn lớn được sử dụng khi bản thân hình dạng đòi hỏi góc dốc. Bởi vì sự lựa chọn đúng đắn phụ thuộc vào sự kết hợp các bộ phận nên việc lựa chọn nên bắt đầu từ công việc thay vì từ một hình ảnh đặc điểm kỹ thuật duy nhất.
Bắt đầu với phong bì công việc. Các bộ phận hàng không vũ trụ có thể lớn đến mức đáng ngạc nhiên - chẳng hạn, một thành viên khung titan có thể có chiều ngang hơn một mét - nhưng phần lớn các bộ phận chính xác đều vừa vặn thoải mái trong một phong bì cỡ trung bình. Danh sách kiểm tra bên dưới là danh sách chúng tôi khuyên bạn nên sử dụng khi so sánh các báo giá:
Liệt kê từng nhóm bộ phận với kích thước vỏ, vật liệu, góc côn và độ hoàn thiện cần thiết.
Tính toán số mét cắt mỗi tháng để quyết định giữa một và hai máy.
Xác nhận rằng máy có thể chạy mà không cần giám sát, bao gồm cả việc luồn dây tự động đáng tin cậy.
Yêu cầu kiểm tra cắt trên vật liệu và hình học thực tế của bạn trước khi đưa ra đơn đặt hàng.
So sánh chương trình đào tạo và thời gian đáp ứng phụ tùng giữa các nhà cung cấp.
Ngoài loại máy, cấu hình cũng quan trọng: trục servo có độ chính xác cao với phản hồi ở cấp độ thủy tinh, điều khiển độ căng dây tự động, bộ làm mát điện môi để ổn định nhiệt và hệ thống lọc dễ bảo trì. Nhiều người mua cũng yêu cầu thư viện tham số được lưu trữ được sắp xếp theo vật liệu để người vận hành không phải xây dựng lại cài đặt cho mỗi hợp kim mới. Dây EDM có độ chính xác cao không phải là một bộ phận; nó là sự kết hợp giữa sự căn chỉnh cơ học, chất lượng điều khiển và khả năng đọc các điều kiện khe hở của người vận hành.
Kết luận chính: Chọn loại máy từ hỗn hợp bộ phận và phạm vi công việc của bạn, không phải từ một thông số kỹ thuật duy nhất và kiểm tra chi tiết cấu hình — phản hồi servo, kiểm soát độ căng dây, lọc và thư viện tham số vật liệu — quyết định độ chính xác trong thế giới thực.