Dây EDM cho Phụ tùng Ô tô: Dung sai, Lựa chọn Máy, Hướng dẫn Nhà cung cấp
2026-09-21
Hãy xem xét một công việc điển hình. Nhà cung cấp phanh Cấp 1 cần 240 miếng đệm D2 đã được tôi cứng, mỗi miếng có rãnh bịt kín 0,6 mm phải có dung sai chiều rộng chặt chẽ — và giữ nó sau khi tôi cứng đến 60 HRC. Sau khi phôi đã cứng lại, tế bào phay cắt nguyên mẫu không thể giữ rãnh được nữa và việc mài cần một bánh xe có dạng tùy chỉnh cùng với đồ gá trong ba tuần. Ghi chú ở góc bản vẽ là thứ chuyển công việc sang máy EDM dây.
Hướng dẫn này dành cho những người thực hiện yêu cầu đó: người quản lý phòng dụng cụ, kỹ sư xử lý và nhóm mua hàng đánh giá dây EDM cho dụng cụ ô tô - dập khuôn chèn, đục lỗ, chèn khuôn, dụng cụ cắt cacbua và khuôn cán EV. Nó bao gồm vị trí phù hợp của quy trình, dung sai mà nó có thể đáp ứng, các loại máy khác nhau như thế nào và những gì cần xác minh trước khi đặt hàng.
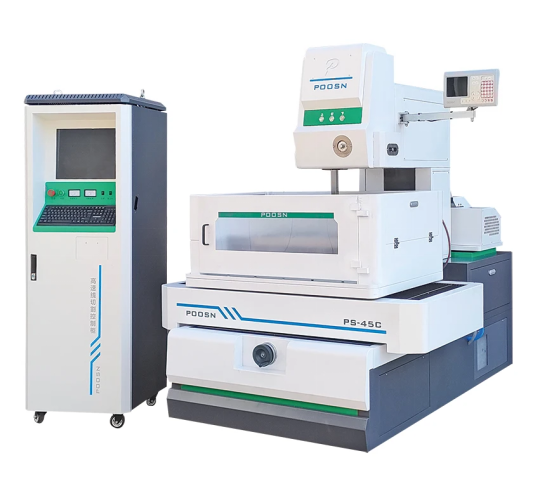
Máy EDM dây tốc độ trung bình dòng POOSN PSC có tủ điều khiển CNC — cắt nhiều đường cho dụng cụ chính xác và hạt dao cứng.
Dây EDM - còn được viết là EDM cắt dây hoặc WEDM - loại bỏ vật liệu có sự phóng điện được kiểm soát giữa điện cực dây mỏng và phôi, được ngâm hoặc xả trong nước khử ion. Bởi vì dây không bao giờ chạm vào bộ phận, độ cứng, độ dày thành và kích thước tính năng không còn là rào cản: thép cứng và cacbua không có lưỡi cắt có thể được máy cắt đến kích thước cuối cùng trong một thiết lập, không có lực cắt và không có gờ cơ học.
Câu hỏi kỹ thuật không phải là liệu máy EDM dây có thể tạo ra bộ phận đó hay không. Nó thường có thể. Câu hỏi đặt ra là loại máy nào, phạm vi công việc nào và khả năng giảm dần nào mà công việc thực sự cần - và khả năng mua hàng mà cửa hàng sẽ không bao giờ sử dụng là cách phổ biến nhất dẫn đến việc mua hàng sai lầm.
Tại sao dây EDM được sử dụng cho dụng cụ ô tô
Bốn hạn chế đẩy công cụ ô tô hướng tới WEDM và chúng thường xuất hiện cùng nhau thay vì xuất hiện cùng một lúc.
Độ cứng sau khi xử lý nhiệt. Các hạt dao và chày được làm cứng hoàn toàn, được cacbon hóa (thường có độ sâu vỏ 0,6–1,2 mm) hoặc được làm bằng cacbua xi măng, vì chúng phải tồn tại sau hàng trăm nghìn hành trình. WEDM loại bỏ vật liệu bằng tia lửa điện ăn mòn thay vì bằng lưỡi cắt, do đó, hạt dao D2 hoặc SKD11 đã cứng có thể được hoàn thiện theo kích thước sau khi đông cứng — mà không có rủi ro biến dạng nào xảy ra khi mài hoàn thiện bộ phận đã cứng.
Kích thước tính năng dưới bán kính dao cắt. Rãnh bịt 0,6 mm có bán kính góc mà máy nghiền ngón thực tế không thể tạo ra và cùng một thành ngăn chặn khe phun 0,4 mm hoặc góc vuông bên trong. Dây là công cụ: không có bán kính góc công cụ nào để bù đắp và không có bán kính bên trong tối thiểu vượt quá bán kính dây cộng với khe hở tia lửa.
Không có lực cắt. Vỏ có thành mỏng, gân 0,8 mm trên giá đỡ kết cấu và lõi mảnh dài bị lệch dưới tải trọng phay. WEDM về cơ bản không áp dụng lực cơ học, do đó có thể cắt một bức tường 0,5 mm mà không cần hỗ trợ và không cần lò xo.
Tần suất sửa đổi. Khuôn dập có thể được sửa đổi nhiều lần trong một chương trình xe khi có các bản nâng cấp, các biến thể trang trí và thông số kỹ thuật khu vực. Trên WEDM, đây là một chương trình chỉnh sửa chứ không phải là một công cụ điện cực, vật cố định hoặc khuôn mới, mà ở khối lượng thấp đến trung bình thường vượt trội hơn tốc độ cắt chậm hơn.
Nguyên tắc nhỏ: nếu bộ phận có tính dẫn điện, cứng hơn khoảng 45 HRC và có đặc điểm hẹp hơn 1 mm hoặc thành mỏng hơn 1,5 mm thì dây EDM nằm trong lộ trình xử lý ngay từ đầu, không được thêm vào như một hoạt động cứu hộ sau khi phay không thành công.
Các bộ phận ô tô thông thường, khuôn và dụng cụ cắt bằng dây EDM
Đây là những ứng dụng thực sự đến với máy. Mẫu này nhất quán: bộ phận được làm cứng, mỏng hoặc bị chặn về mặt hình học đối với máy cắt thông thường.
Chỉ có giá trị tham khảo điển hình. Kết quả thực tế phụ thuộc vào cấu hình máy, vật liệu phôi và độ dày, thông số cắt, số lần chạy, điều kiện nhiệt và phương pháp kiểm tra. Những số liệu này không phải là giá trị đảm bảo cho bất kỳ máy nào và không được coi là dung sai trong hợp đồng.
Danh mục phần
Vật liệu điển hình
Dung sai tham chiếu điển hình
Lý do WEDM được chỉ định
Khuôn dập, chày và bộ tháo khuôn
D2, SKD11, Cr12MoV, cacbua
0,003–0,008 mm
Cắt sau khi đông cứng; không có biến dạng mài
Khuôn đúc và khuôn ép phun
H13, 8407, S136
0,005–0,010 mm
Sườn hẹp sâu và tường phác thảo
Càng chuyển số và dụng cụ đồng bộ hóa
20MnCr5, SCM415
0,008–0,012 mm
Bề mặt được cacbon hóa cộng với các tính năng góc cạnh chặt chẽ
Rãnh đệm phanh
Gang, hợp kim nhôm
0,008–0,015 mm
Chiều rộng rãnh dưới bán kính dao cắt
Ghế phun và lỗ phun
Thép không gỉ cứng, thép công cụ
0,003–0,006 mm
Độ tròn và tính toàn vẹn bề mặt bên trong lỗ khoan
Vỏ cảm biến và đầu nối
Đồng thau, đồng berili
0,010–0,020 mm
Tường mỏng không chịu được lực kẹp
Dụng cụ cắt cacbua, dao chuốt và dao doa
cacbua vonfram
0,003–0,008 mm
Độ cứng vượt quá tuổi thọ bánh xe mài mòn kinh tế
Khuôn cán và rôto của động cơ EV
Cacbua, thép công cụ cứng
0,002–0,005 mm
Các cạnh không có gờ và độ chính xác cán xếp chồng lên nhau
Hai loại tự trả tiền cho máy. Chèn dập cứng là trường hợp cổ điển; Khuôn cán EV đang phát triển nhanh nhất, bởi vì một gờ ở đó được nhân lên trên hàng nghìn tấm xếp chồng lên nhau và có thể gây đoản mạch trong stato hoặc rôto đã hoàn thiện. Dây EDM có thể tạo ra các cạnh không có gờ và các bước hoàn thiện bổ sung có thể làm giảm đáng kể độ dày lớp đúc lại và cải thiện tính toàn vẹn bề mặt.
Vật liệu thích hợp cho dây EDM ô tô
EDM thường được gọi là bất khả tri về vật liệu vì nó chỉ cần tính dẫn điện. Trong thực tế, luyện kim vẫn thay đổi tốc độ cắt, tính toàn vẹn bề mặt và số lần cắt cần thiết - sự khác biệt đủ lớn để ảnh hưởng đến báo giá.
Nhóm vật liệu
Hành vi trong WEDM
Lưu ý thực tế
Thép công cụ cứng (D2, SKD11, Cr12MoV, H13)
Nhóm dễ nhất: tiến hành tốt, xả sạch, giữ được khả năng chịu đựng qua các đường chuyền
Các vết cắt nhiều đường trên hạt dao 40 mm đạt được bề mặt hoàn thiện mịn
Thép cacbon hóa và thép cứng
Vỏ cứng trên lõi mềm hơn bị ăn mòn ở các mức độ khác nhau; dây bị trễ trong vỏ và tăng tốc trong lõi
Giảm các thông số gia công thô và kiểm tra quá trình xả; các góc thể hiện sự khác biệt đầu tiên
cacbua xi măng
Cắt tốt, nhưng vết nứt vi mô và sự cạn kiệt coban là nguy cơ thực sự ở mức năng lượng phóng điện cao
Gia công thô năng lượng thấp hơn cộng thêm một hoặc hai lần cắt tỉa bổ sung
Hợp kim titan và niken (Ti-6Al-4V, Inconel)
Cắt chậm hơn thép ở cùng độ dày; rủi ro lớp đúc lại nếu phần cắt bị bỏ qua
Mức tối thiểu ba lần là phổ biến khi tính toàn vẹn bề mặt là rất quan trọng
Hợp kim nhôm và đồng
Nhôm cắt nhanh nhưng có thể bị oxy hóa; đồng và đồng thau dẫn nhiệt và cắt kém hiệu quả hơn
Không báo giá theo cùng mức giá theo giờ với thép công cụ
Hợp kim cacbua và niken là hai nhóm trong đó việc tiết kiệm đường cắt là một cách tiết kiệm sai lầm, bởi vì hư hỏng xuất hiện vài tuần sau đó dưới dạng sứt mẻ hoặc vết nứt do mỏi chứ không phải là hư hỏng kích thước ngay lập tức.
Dây EDM có thể giữ được dung sai bao nhiêu?
Dung sai in trên bản vẽ và dung sai mà cửa hàng có thể chấp nhận trong sản xuất là hai con số khác nhau. Hầu hết khối lượng dụng cụ ô tô nằm ở giữa phạm vi thực tế, đây chính xác là nơi mà tính kinh tế của dây EDM thuận lợi nhất.
Khuôn và khuôn được làm cứng ngồi ở đầu chặt nhất, bởi vì khoảng trống và cắt tỉa trực tiếp quyết định chiều cao lưỡi dao và tuổi thọ của khuôn. Để đạt được dải này cần có một cỗ máy có độ chính xác cao, một môi trường được kiểm soát và ba đường chuyền trở lên.
Ghế phun thường bị chi phối bởi độ tròn và độ hoàn thiện bề mặt hơn là kích thước tuyệt đối - một điểm khác biệt quan trọng khi viết thông số mua hàng.
Công cụ chuyển số và đồng bộ hóa hạ cánh trong phạm vi mà máy tốc độ trung bình có hai đường cắt có thể xử lý thoải mái và lặp lại.
Rãnh đệm phanh thường là một đường chuyền gia công thô cộng với một đường chuyền cắt gọt trên hầu hết các loại máy.
Kết cấu khung và cốt thép là loại lỏng lẻo nhất, trong đó việc cắt tốc độ cao một lần thường là đủ trừ khi yêu cầu chất lượng cạnh có quy định khác.
Bên dưới dải hoàn thiện tốt, đường cong chi phí dốc lên: bạn cần một môi trường được kiểm soát nhiệt độ, ba đường chuyền trở lên, cấp dây chậm hơn và mức độ kỷ luật của người vận hành mà không phải cửa hàng nào cũng có thể duy trì được trong ba ca. Cuối cùng, đối thủ cạnh tranh trung thực là cắt laser hoặc plasma độ nét cao thay vì phay.
Tách biệt dung sai mà khách hàng thực sự cần với dung sai in trên bản vẽ là thói quen có giá trị nhất trong lĩnh vực kinh doanh này. Các trích dẫn có thể tăng gấp đôi khi một ghi chú chung viết cho một bề mặt chức năng được áp dụng cho một bề mặt không bao giờ chạm vào bộ phận khác.
EDM tốc độ cao, tốc độ trung bình và dây côn lớn
EDM dây tốc độ cao , thường được xây dựng dựa trên nền tảng DK77, mang lại chi phí cắt trên mỗi milimét vuông thấp nhất. Đó là câu trả lời đúng cho giá đỡ, miếng chêm, chày đơn giản và bất kỳ công việc nào mà dây đai lỏng hơn có thể chấp nhận được.
EDM dây tốc độ trung bình nằm giữa các máy tốc độ cao và chính xác. Nó bổ sung khả năng cắt nhiều đường có kiểm soát và truyền động dây cứng hơn, và sự kết hợp đó là yếu tố di chuyển dải có thể đạt được từ đầu lỏng sang đầu hoàn thiện mịn - một lý do khiến máy tốc độ trung bình được chỉ định rộng rãi cho dụng cụ ô tô. Chi phí cho mỗi lần cắt cao hơn so với máy tốc độ cao, nhưng tỷ lệ phế liệu và số giờ hoàn thiện thủ công đều giảm.
Cắt nhiều đường là một khả năng chứ không phải là một loại máy: một công đoạn gia công thô, sau đó là một hoặc nhiều công đoạn cắt gọt với năng lượng phóng điện giảm dần. Mọi máy có độ chính xác và tốc độ trung bình đều hỗ trợ nó, và nó là thứ mang lại cả dung sai chặt chẽ hơn và độ hoàn thiện bề mặt mịn hơn mà các thông số kỹ thuật ô tô yêu cầu - một đường cắt một lần không bao giờ đạt được điều đó. Xác nhận số lần cắt các bộ phận hỗ trợ điều khiển trước khi xem xét bất kỳ điều gì khác, bởi vì con số đó đặt mức sàn ở mức dung sai có thể đạt được.
Máy EDM dây chính xác , giữ các dải chặt nhất với dây nhỏ hơn, chủ yếu phù hợp cho các khuôn cán EV, dụng cụ phun và cacbua trong đó các yêu cầu về dung sai và tính toàn vẹn bề mặt thực sự chặt chẽ. Chúng có giá cao hơn đáng kể và cần một môi trường được kiểm soát.
Hãy mua loại bao gồm dải dung sai mà bạn thực sự cần chứ không phải loại có bản vẽ chặt chẽ nhất trong hồ sơ, vì khoảng cách về giá giữa các loại lớn hơn nhiều so với sự khác biệt về chất lượng có thể đạt được đối với sản phẩm ô tô thông thường.
Cách chọn máy EDM dây phù hợp cho dụng cụ ô tô
Lựa chọn hoạt động tốt hơn từ một phần hơn là từ một danh mục. Chạy chuỗi này theo thứ tự:
Kích thước và trọng lượng một phần — đặt ra phạm vi công việc và tải trọng trên bàn, đồng thời thường loại trừ máy trước khi thực hiện bất kỳ thao tác nào khác.
Chất liệu và độ cứng — đặt chiến lược vượt qua và liệu thư viện tham số có phải được xây dựng từ đầu hay không.
Dung sai và kết thúc thực sự quan trọng — đặt lớp máy và liệu có cần môi trường được kiểm soát hay không.
Côn - các bức tường có độ dốc, hình nổi hoặc góc cạnh quyết định liệu máy có khả năng côn hay không.
Máy đo cắt hàng tháng — quyết định giữa một và hai máy.
Bảng dưới đây là điểm bắt đầu, không phải là thông số kỹ thuật.
Nếu công việc của bạn là
Bắt đầu với
Hạt dao D2 / SKD11 cứng ở khoảng 20–30 µm
Máy tốc độ cao dòng DK77
Dụng cụ chính xác cần kiểm soát kích thước chặt chẽ hơn và độ hoàn thiện tốt hơn
Máy tốc độ trung bình dòng PSC
Dụng cụ chính xác chung trong đó chi phí cho mỗi bộ phận chiếm ưu thế
Dòng DK-BC
Tường có góc cạnh, độ dốc hoặc độ côn sâu
Dòng côn lớn (DKD)
Khuyến nghị vẫn phụ thuộc vào bộ phận và cách đáng tin cậy để giải quyết vấn đề đó là thử nghiệm cắt trên vật liệu của chính bạn thay vì so sánh các số liệu trong danh mục.
Cắt côn cho khuôn và khuôn góc
Khuôn và khuôn ô tô hiếm khi có thành thẳng: các góc dự thảo, góc giảm và các lỗ khuôn thuôn nhọn từ lưỡi cắt xuống vùng khe hở đều yêu cầu dây phải nghiêng.
Côn capability is always quoted at a specified workpiece height và góc đạt được sẽ giảm khi chi tiết đó cao hơn. Một máy được xếp hạng cho một góc nhất định ở một độ cao Z sẽ không nhất thiết phải giữ nó ở một góc khác.
Chỉ định độ côn theo cả góc và độ lệch tối đa ở độ cao đã nêu. Con số sai lệch - không phải góc tối đa - quyết định liệu khuôn có được lắp ráp sạch sẽ hay không và đó là con số bị thiếu trong hầu hết các trích dẫn.
Máy côn lớn sử dụng điều khiển trục U/V độc lập với đầu côn chuyên dụng, nhờ đó độ xả và độ căng luôn ổn định khi dây nghiêng. Nếu không có điều đó, chất lượng cắt trên bề mặt côn và độ chính xác của góc đều giảm.
Côn is not free. Đối với các lỗ xuyên thẳng, phôi cacbua và chày đơn giản, việc này làm tăng thêm chi phí mà không mang lại lợi ích gì; nếu bản vẽ không có phần tường nổi, hình phù điêu hoặc góc cạnh, hãy bỏ qua thông số kỹ thuật.
Các mô hình côn lớn của POOSN được chỉ định lên tới ±45°.
Máy EDM dây POOSN cho dụng cụ ô tô
POOSN là thương hiệu EDM dây của Công ty TNHH Sản xuất Máy móc Taizhou Xin Chengyang. Nhà máy đã sản xuất máy EDM dây trong ba thập kỷ qua với bốn dòng — PS, PSC tốc độ trung bình, DK tốc độ cao và cắt côn lớn — và xuất khẩu sang Đông Nam Á, Tây Á, Châu Âu và Châu Mỹ với tư cách là nhà sản xuất trực tiếp chứ không phải là một công ty thương mại.
Chỉ có khả năng ở cấp độ chuỗi. Đường bao mô hình, hành trình, tải trọng bàn và số liệu côn thay đổi theo cấu hình và phải được xác nhận dựa trên bảng thông số kỹ thuật hiện tại cho mô hình mà bạn được trích dẫn.
loạt
Tốt nhất cho
Điểm mấu chốt
Dòng PSC (PSC35C / PSC45C / PSC50C / PSC60C)
Dụng cụ ô tô chính xác
Cắt tốc độ trung bình nhiều lượt; độ chính xác và kết thúc
Dòng DK-BC
Dụng cụ chính xác chung
Cân bằng giữa tốc độ và chi phí; lặp lại độ chính xác định vị 0,002 mm
Dòng DK77
Cắt thô và dụng cụ chung
Cắt giảm chi phí hiệu quả trên vật liệu cứng
Dòng côn lớn (DKD)
Côned dies and molds
Cắt côn góc lớn, lên tới ±45°
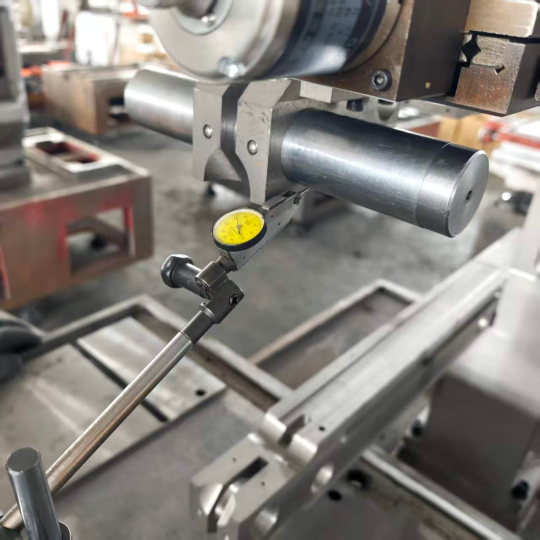
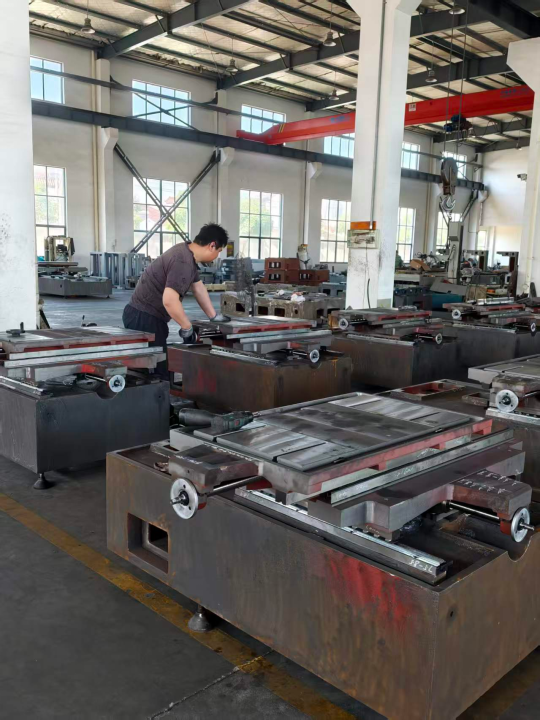
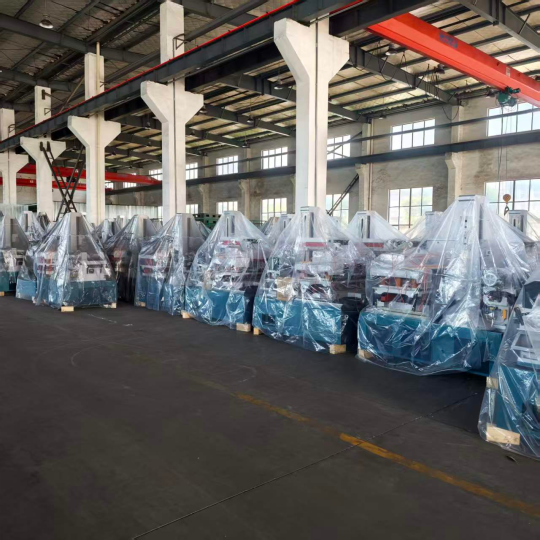
Máy cắt dây EDM thuộc dòng POOSN. Công việc lắp ráp máy và dẫn hướng tại xưởng POOSN, được thực hiện trước khi căn chỉnh cuối cùng.
Cách POOSN xác minh độ chính xác của máy cắt dây EDM
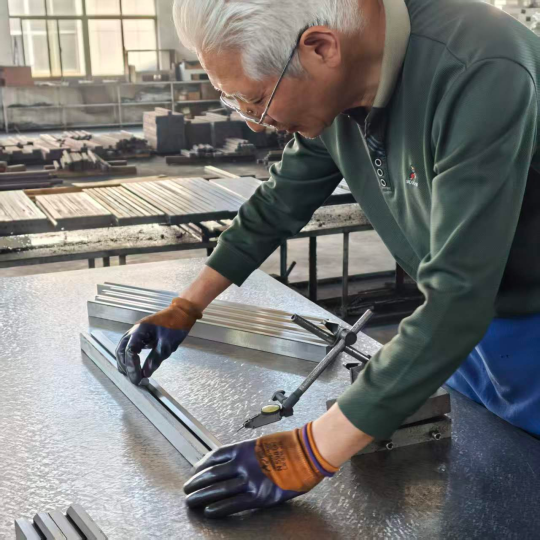
Yêu cầu người mua "yêu cầu báo cáo giao thoa kế laser" thật dễ dàng; hiển thị những gì xảy ra trên sàn cửa hàng sẽ hữu ích hơn. Đây là chuỗi xác minh đằng sau máy POOSN:
Quá trình tấm yên — 12 giờ ủ, 24 giờ làm mát tự nhiên và giảm ứng suất thủ công, nhờ đó hình học có thể duy trì hoạt động trong nhiều năm thay vì chỉ ở thử nghiệm nghiệm thu.
Lắp ráp và căn chỉnh dựa trên tham chiếu cơ học hoặc laser, với độ chính xác của đường dẫn hướng được kiểm soát ngay tại xưởng thay vì hiệu chỉnh ở cuối dây chuyền.
Độ chính xác định vị được đo bằng giao thoa kế laser trước khi giao hàng , kèm theo báo cáo thử nghiệm được cấp cho khách hàng.
Ba cổng kiểm tra — các bộ phận đến, quy trình lắp ráp và lần giao hàng cuối cùng — được giám sát bởi tám thanh tra viên chất lượng toàn thời gian.
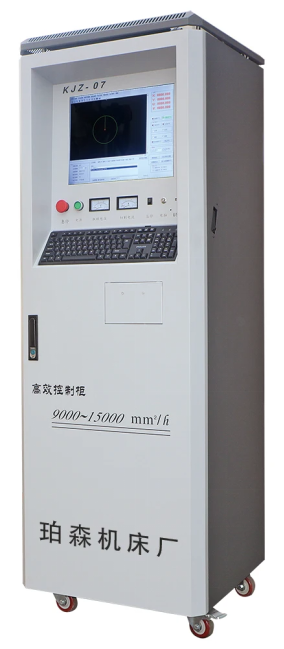
Hệ thống điều khiển phù hợp — KJZ-07, ZHZK-03, CHK.CNC.SYS hoặc SN-10000, tùy thuộc vào máy.
Kiểm soát độ chính xác kích thước trong quá trình lắp ráp. Việc kiểm tra giao thoa kế laser về độ chính xác định vị là một thử nghiệm riêng biệt được ghi lại trước khi giao hàng. Tủ điều khiển CNC POOSN — bộ điều khiển được khớp với máy và được ghi bằng tiếng Anh cho các đơn hàng xuất khẩu. Máy được lắp ráp, kiểm tra và chuẩn bị vận chuyển - thời điểm mà báo cáo độ chính xác được truyền đi cùng với máy.
Bạn không chắc liệu WEDM tốc độ cao, tốc độ trung bình hay độ côn lớn có phù hợp với dụng cụ ô tô của bạn không? Hãy gửi cho chúng tôi kích thước bộ phận, vật liệu, độ dày và dung sai thực sự quan trọng và chúng tôi sẽ quay lại với đề xuất về máy thay vì trang danh mục.
Dây EDM vs Phay, Cắt Laser, Mài và Chìm EDM
Tóm tắt, sự so sánh quan trọng không phải là EDM dây so với phay. Đó là quy trình mang lại tính năng phù hợp với chi phí được nạp đầy đủ thấp nhất trên một vật liệu cụ thể.
Phạm vi tham chiếu để so sánh quy trình, không phải thông số kỹ thuật của bất kỳ máy nào. Kết quả thực tế phụ thuộc vào vật liệu, độ dày, dụng cụ, thông số và phương pháp kiểm tra.
Quy trình
Giới hạn độ cứng
Dung sai tham chiếu
Bán kính góc
Phù hợp nhất trong ô tô
Wire EDM
Bất kỳ vật liệu dẫn điện nào, bất kể độ cứng
0,003–0,015 mm
Chỉ bán kính dây
Khuôn cứng, thành mỏng, đặc điểm bên trong
phay CNC
Lên đến khoảng 45 HRC
0,010–0,030 mm
Bán kính cắt
Thân mềm, túi lớn, bề mặt 3D
Cắt laze
Thép tấm có độ dày vừa phải
0,050–0,150 mm
Nhỏ nhưng có vùng chịu ảnh hưởng nhiệt
Khoảng trống phẳng, dấu ngoặc, hồ sơ mẫu trước
Máy EDM chìm
Bất kỳ vật liệu dẫn điện
0,005–0,020 mm
Góc điện cực
Khoang mù, hình thức 3D, kết cấu khuôn
mài
Bất kỳ loại thép cứng nào
0,002–0,010 mm
Dạng bánh xe
Mặt phẳng, hình trụ OD và ID
Cắt laser là sự so sánh đáng được mở rộng vì nó thường được đề xuất thay thế cho WEDM tốc độ cao trên phôi ô tô. Laser giành chiến thắng trên tấm phẳng có dung sai lỏng lẻo và tình trạng cạnh không nghiêm trọng. Nó mất đi ngay khi bộ phận dày, ngay khi vùng chịu ảnh hưởng nhiệt không thể chấp nhận được, hoặc ngay khi yêu cầu về dung sai siết chặt xuống dưới 0,05 mm. Trên dụng cụ được tôi cứng ở 60 HRC, laser không được đề cập đến.
Mài và cắt dây EDM chồng lên nhau trên khuôn đã cứng và việc phân chia rất đơn giản: mài xử lý các mặt phẳng và các chi tiết hình trụ nhanh hơn và rẻ hơn, trong khi WEDM xử lý các biên dạng bên trong, khe hẹp, góc bên trong sắc nét và bất kỳ thứ gì cần bánh xe dạng tùy chỉnh. Hầu hết các cửa hàng dụng cụ ô tô đều chạy cả hai và định tuyến công việc phù hợp.
Rất ít quy trình kết hợp độ cứng phôi không giới hạn, dung sai trong phạm vi micron thấp và lực cắt bằng 0 — đó là lý do tại sao khuôn ô tô cứng và dụng cụ thành mỏng tiếp tục quay trở lại dây EDM mặc dù tốc độ cắt chậm hơn.
Cách đánh giá nhà sản xuất hoặc nhà cung cấp dây EDM
Khách hàng ô tô kiểm tra chuỗi cung ứng dụng cụ của họ và áp lực đó đổ xuống vai người cung cấp máy. Một chiếc máy hoạt động tốt trong bản demo nhưng không có kênh phụ tùng thay thế, không có cam kết dịch vụ và không có quy trình chứng nhận lại độ chính xác sẽ trở thành nút thắt trong sản xuất trong vòng mười tám tháng. Yêu cầu những điều sau đây bằng văn bản:
Đo độ chính xác của đơn vị cụ thể , với phương pháp thử nghiệm được đặt tên — báo cáo giao thoa kế laser trên máy thực tế, không phải số liệu danh mục cho dòng mô hình.
Số lần cắt vượt qua các hỗ trợ điều khiển — điều này đặt ra mức sàn cho mức độ chấp nhận có thể đạt được và đó là câu hỏi mà hầu hết người mua đều quên hỏi.
Thời gian cung cấp phụ tùng thay thế cho các mặt hàng ngừng sản xuất : bảng cấp điện, động cơ căng dây, bộ truyền động trục UV và các bộ phận điều khiển. Thời gian thực hiện cam kết bằng văn bản có giá trị hơn giá máy thấp hơn.
Hỗ trợ tham số cho hỗn hợp vật liệu của bạn - điểm bắt đầu cho cacbua, thép cacbon hóa và, nếu có liên quan, hợp kim titan và niken ở độ dày bạn thực sự chạy.
Kiểm tra cắt trên vật liệu của riêng bạn , với báo cáo thử nghiệm và bộ tham số được sử dụng.
Kiểm tra chấp nhận máy trên một mẫu thử thể hiện hình học của bạn, đo độ hoàn thiện của cạnh, trạng thái góc và góc côn.
tài liệu tiếng anh - sổ tay vận hành, bản vẽ điện, danh sách thông số và tài liệu điều khiển.
Cấu hình điện — các yêu cầu về điện áp, pha và kết nối cho cơ sở của bạn, cùng với danh sách linh kiện điện.
Hỗ trợ hệ thống điều khiển — bộ điều khiển và phiên bản, cách xử lý các bản cập nhật và phụ tùng cũng như liệu máy có phụ thuộc vào kết nối internet để chạy hoặc cập nhật hay không.
Đào tạo, xuất tài liệu và tùy chỉnh - bao gồm những gì và bằng ngôn ngữ nào; đóng gói, bốc xếp và chứng từ hải quan cho điểm đến của bạn; và liệu nhà máy có thể cung cấp đồ đạc cố định, thùng loa cao hơn, hành trình Z mở rộng hay tích hợp tế bào tự động hóa thay vì chỉ có máy lập danh mục hay không.
Trước khi so sánh giá cả, hãy bình thường hóa các báo giá: thêm năm đầu tiên của vật tư tiêu hao, rủi ro về phụ tùng thay thế do thời gian giao hàng được báo giá cũng như giá trị của thông số và hỗ trợ đào tạo được cung cấp. Những máy có sự khác biệt đáng kể về giá mua có thể đảo ngược hoàn toàn khi bao gồm các yếu tố đó. Đối với dụng cụ ô tô, mối quan hệ với nhà cung cấp quan trọng hơn thông số kỹ thuật của máy, bởi vì thời gian sản xuất được ghi lại và bảng thông số sẵn sàng là những yếu tố giúp máy sản xuất trong năm thứ ba.
Cần kiểm tra cắt trước khi đặt hàng? Gửi cho chúng tôi bản vẽ và thông số kỹ thuật vật liệu của bạn, chúng tôi sẽ cắt bộ phận đó và trả lại cùng với kết quả đo được.
Chi phí, vật tư tiêu hao và bảo trì trên dây EDM ô tô
Chi phí mỗi bộ phận bị chi phối bởi ba biến số: chiều dài cắt, chiều cao phôi và số lần cắt. Cắt hai đường trên hạt dao thép 40 mm mất nhiều thời gian trên máy hơn đáng kể so với cắt một đường trên cùng một hình học và sự gia tăng gần như hoàn toàn là thời gian chạy máy chứ không phải mức tiêu thụ dây.
Chi phí dây điện phụ thuộc vào cách máy sử dụng nó: nơi dây được tái sử dụng cho đến khi bị đứt hoặc đường kính giảm xuống dưới ngưỡng có thể sử dụng thì đó là một hạng mục chi phí nhỏ và khi dây được sử dụng một lần, mức tiêu thụ sẽ trở thành một hạng mục hiển thị. Dù bằng cách nào, ở độ dài cắt dây thông thường của ô tô thường chiếm một phần nhỏ trong tổng chi phí bộ phận, do đó, việc tối ưu hóa số lần cắt sẽ quan trọng hơn việc mua dây rẻ hơn.
Ngoài dây, vật tư tiêu hao là bộ lọc điện môi, nhựa, vòi phun và cụm dẫn hướng. Hướng dẫn cuộc sống là hạng mục thường bị đánh giá thấp nhất : trên máy ba ca, các dẫn hướng trên và dưới phải được kiểm tra hàng tháng và thay thế theo lịch thay vì hỏng hóc, vì dẫn hướng bị mòn xuất hiện dưới dạng lỗi côn dần dần và rất dễ bị bỏ sót cho đến khi các bộ phận bắt đầu không được kiểm tra.
Một thói quen thay đổi ngắn sẽ ngăn cản hầu hết điều đó:
Làm sạch bộ lọc điện môi theo lịch trình, không báo động.
Kiểm tra độ căng dây hàng tuần bằng thước đo thay vì bằng tai.
Kiểm tra lại độ chính xác định vị theo định kỳ, vì sự trôi dạt nhiệt tích tụ một cách vô hình trên bộ phận.
Giữ độ dẫn điện trong phạm vi mà nhà chế tạo máy chỉ định - độ dẫn điện làm thay đổi đặc tính tia lửa và do đó dung sai.
Ghi lại mọi thay thế hướng dẫn.
Trên một tế bào ba ca, việc thay thế dẫn hướng theo lịch trình và kiểm soát độ dẫn điện sẽ ngăn ngừa nhiều phế liệu hơn bất kỳ chương trình đào tạo người vận hành nào, bởi vì cả hai lỗi đều phát triển chậm và không thể nhìn thấy được trên một bộ phận.
Câu hỏi thường gặp về EDM dây ô tô
WEDM ô tô có thể chịu đựng được mức độ chịu đựng nào trong sản xuất?
Nó phụ thuộc nhiều vào chiến lược chuyền và môi trường xưởng hơn là thương hiệu máy: máy tốc độ trung bình có hai hoặc ba lượt xử lý liên tục ở giữa phạm vi thực tế, máy chính xác trong môi trường được kiểm soát đạt đến đầu chặt và máy tốc độ cao một lượt sẽ xử lý đầu lỏng. Dải tham chiếu ở trên mô tả các yêu cầu điển hình, không phải giá trị được đảm bảo.
Dây EDM có thể cắt một phần được làm cứng bằng vỏ hoặc được cacbon hóa không?
Đúng. Vỏ được cacbon hóa và lõi mềm hơn bị ăn mòn với tốc độ hơi khác nhau, do đó hãy giảm các thông số gia công thô và kiểm tra quá trình xả nước cẩn thận. Các góc trước tiên cho thấy sự khác biệt và cách khắc phục thông thường là thực hiện một đường cắt thô chậm hơn cộng với một đường cắt bổ sung.
WEDM tốc độ cao hay tốc độ trung bình tốt hơn cho dụng cụ ô tô?
Tốc độ trung bình là lựa chọn thông thường khi công việc cần dung sai chặt chẽ và độ hoàn thiện được kiểm soát, bởi vì việc cắt nhiều đường và truyền động dây cứng giữ dải tốt hơn nhiều. Tốc độ cao vẫn là lựa chọn tốt hơn cho giá đỡ, miếng chêm và chày đơn giản trong đó dải lỏng có thể chấp nhận được và chi phí cho mỗi bộ phận chiếm ưu thế.
Dây EDM có thể sản xuất phụ tùng ô tô với số lượng lớn không?
Máy EDM dây được mô tả tốt nhất là công cụ sản xuất hơn là thiết bị sản xuất linh kiện. Một máy có thể chạy không cần giám sát suốt đêm trên một chồng khuôn và một ô gồm ba hoặc bốn có thể phục vụ đầy đủ một phòng dụng cụ. Đối với các bộ phận tiêu dùng có hàng trăm nghìn mảnh, EDM dây tạo ra khuôn chứ không phải bộ phận.
Dây nào nên được chỉ định cho công việc khuôn ô tô?
Chỉ định loại dây và đường kính mà thư viện tham số của nhà xây dựng được xây dựng dựa trên vật liệu và độ dày của bạn, đồng thời xác nhận bằng văn bản. Các lớp phủ thường được sử dụng để cải thiện chất lượng xả và cạnh trên các đường cắt; đối với máy tốc độ cao có dây chuyển động qua lại, dây molypden vẫn là tiêu chuẩn.
Cần xác minh những gì trước khi đặt mua máy EDM dây cho công việc ô tô?
Số lần cắt vượt qua các hỗ trợ điều khiển, the measured positioning accuracy of the specific unit with the test method named, the committed lead times for power supply and axis drive spares, the English documentation set, and whether the builder can supply starting parameters for carbide, carburized steel and titanium at the thicknesses you actually run.
Yêu cầu kiểm tra cắt
Phòng dụng cụ phục vụ các chương trình dập, phanh, truyền động và EV thường cần một máy tốc độ trung bình cho công việc chặt chẽ và một hoặc hai máy tốc độ cao cho công việc khối lượng, cộng với khả năng côn nếu công việc khuôn là một phần của hỗn hợp. Gửi một bản vẽ có chất liệu, độ cứng, độ dày và dung sai thực sự quan trọng là cách nhanh nhất để nhận được đề xuất máy hữu ích thay vì một trang danh mục - câu trả lời thường thay đổi khi dải dung sai thực được tách ra khỏi các ghi chú chung.